- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkte


Laserschneiden von Rohren
Dies führt häufig zu Qualitätseinbußen, wie z. B. begrenzten Fasenwinkeln, Schnitten mit ungleichmäßigem Durchmesser oder sichtbaren Graten im Rohrinneren. Aber unsere maßgeschneiderten Laserschneidarbeiten für Difon-Rohre lösen diese Probleme. Der 6000-W-Laser hat genug Leistung, um dicke 360-mm-Rohre zu durchschneiden.
Anfrage absenden
Produktbeschreibung
Maßgeschneiderter Laserschneidservice für Rohre bei Difon Machinery
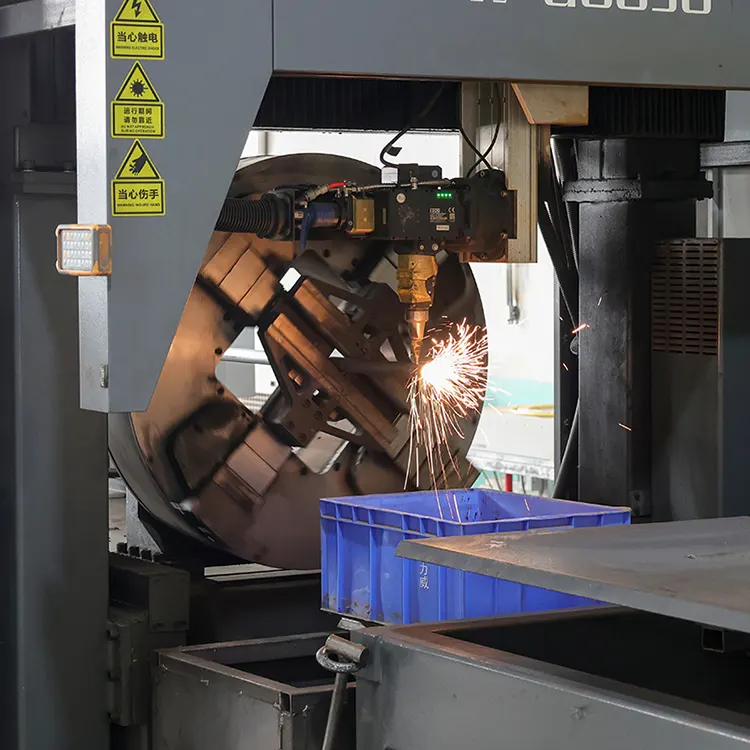
Herkömmliche Schneidmethoden reichen bei diesen Präzisionsherausforderungen oft nicht aus. Nehmen Sie ein dickwandiges Kohlenstoffstahlrohr mit einem Durchmesser von 360 mm, das sieht man häufig bei schweren Maschinen. Es benötigt genügend Laserleistung, um durch die dicken Wände zu gelangen, ohne sich durch Hitze zu verziehen. Zu wenig Leistung und der Schnitt ist nicht vollständig; Zu viel Hitze und das Rohr verliert seine runde Form. Ein Aluminiumrohr mit 20 mm Durchmesser für Möbel erfordert hingegen höchste Präzision, wobei selbst eine Längenabweichung von 0,5 mm über Hunderte von Einheiten hinweg zu wackeligen Stuhlbeinen führen kann. Ebenso erfordern Rohre für Flüssigkeitssysteme abgeschrägte Enden, um dichte Schweißnähte herzustellen. Nur 1° Abweichung und Flüssigkeit tritt aus. Viele Betriebe verwenden manuelle oder dreiachsige Schneidemaschinen für Rohre. Dies führt häufig zu Qualitätseinbußen, wie z. B. begrenzten Fasenwinkeln, Schnitten mit ungleichmäßigem Durchmesser oder sichtbaren Graten im Rohrinneren. Aber unsere maßgeschneiderten Laserschneidarbeiten für Difon-Rohre lösen diese Probleme. Der 6000-W-Laser hat genug Leistung, um dicke 360-mm-Rohre zu durchschneiden. Mit dem Fünf-Achsen-System können wir Fasen ganz einfach anpassen. Und unsere hochpräzisen Spannfutter sorgen dafür, dass sich das Rohr beim Schneiden gleichmäßig dreht und sorgen für perfekt kreisförmige Schnitte ohne Verformung. Das Herzstück unseres kundenspezifischen Difon-Rohrlaserschneidservices ist unser 6000-W-Fünf-Achsen-Rillenrohrschneider. Wir haben es speziell für Rohre mit einem Durchmesser von 20 mm bis 360 mm abgestimmt. Standardmäßige dreiachsige Rohrschneider können nur einfache gerade Schnitte oder Fasen mit festem Winkel ausführen. Aber unsere Fünf-Achsen-Maschine verfügt über zwei Rotationsachsen, die mit den Linearachsen X, Y, Z arbeiten. Dadurch kann der Laserkopf von 0° bis 60° geneigt werden, sodass wir komplexe Fasen wie V-Fasen, U-Fasen und zusammengesetzte Fasen herstellen können. Diese sind für starke Schweißnähte in Maschinenbau von entscheidender Bedeutung. Ein weiterer entscheidender Vorteil ist das 6000-W-Faserlasermodul. Es erzeugt einen fokussierten Laserstrahl mit ausreichend Energie, um Kohlenstoffstahlrohre mit 360 mm Durchmesser mit einer Geschwindigkeit von 0,8–1,2 Metern pro Minute zu schneiden. Es verarbeitet auch dünne 20-mm-Aluminiumrohre mit 3–5 Metern pro Minute und verhindert so Hitzeschäden an der Innenoberfläche. Dabei hilft auch unser hochpräzises Spannfuttersystem: Jedes Spannfutter verfügt über drei Backenspanner mit einstellbarem Druck. Auf diese Weise zerdrücken wir dünne Rohre nicht und lassen dicke Rohre nicht abrutschen. Durch die servogesteuerte Rotation bleibt die Koaxialität auf ±0,02 mm genau, sodass sich das Rohr gleichmäßig dreht und nicht wackelt, sodass der Laser auf einer nahezu perfekten kreisförmigen Bahn schneidet.
Um sicherzustellen, dass unser Difon-Rohrlaserschneidservice für verschiedene Branchen funktioniert, sind unsere Prozesse für alle Arten von Rohrmaterialien genau kalibriert – jedes verhält sich beim Schneiden unterschiedlich. Kohlenstoffstahlrohre benötigen beispielsweise mehr Laserleistung, um ihren hohen Schmelzpunkt zu erreichen. Aluminiumrohre benötigen weniger Strom und Stickstoffgas, um Rost zu verhindern. Unser Team hat materialspezifische Einstellungen erstellt – wir schreiben diese in einem Referenzhandbuch auf und passen sie für jedes Projekt an.
Um optimale Ergebnisse zu erzielen, sind auf jedes Material abgestimmte Parameter erforderlich. In der folgenden Tabelle sind unsere Standardfähigkeiten aufgeführt, die hochwertige Schnitte für ein breites Spektrum an Rohrmaterialien gewährleisten:
|
Rohrmaterial |
Durchmesserbereich (mm) |
Wandstärkenbereich (mm) |
Laserleistung (W) |
Schnittgeschwindigkeit (m/min) |
Abschrägungswinkelbereich |
|
Q235 Kohlenstoffstahl |
50–360 |
3–20 |
5000–6000 |
0,8–1,2 |
0°–60° |
|
Edelstahl 304 |
20–300 |
1–15 |
4000–6000 |
1,0–2,0 |
0°–55° |
|
6061 Aluminium |
20–200 |
1–8 |
3000–5000 |
3,0–5,0 |
0°–50° |
|
Verzinkter Stahl |
30–250 |
2–12 |
4500–5500 |
1,2–1,8 |
0°–58° |
Unser kundenspezifisches Difon-Rohrlaserschneiden umfasst auch einen Design-to-Cut-Optimierungsprozess. Dadurch wird sichergestellt, dass Ihre Rohrteile genau in Ihre Montagelinie passen – viele Betriebe überspringen diesen Schritt, aber er spart Zeit und Abfall. Wenn Sie Ihre CAD-Designdateien senden, prüfen unsere Ingenieure zunächst den Entwurf, um mögliche Schnittprobleme zu erkennen. Wenn beispielsweise ein 200-mm-Edelstahlrohr am Ende einen Ausschnitt benötigt, ändern wir möglicherweise den Schnittpfad so, dass er an der Innenseite des Rohrs beginnt, um ein Verziehen des Rohrs zu verhindern. Anschließend verwenden wir eine Simulationssoftware für das Rohrschneiden, um den Prozess zu testen. Die Software modelliert die Drehung des Rohrs, die Bewegung des Laserkopfs und die Wärmeausbreitung. Es weist auf Probleme wie mögliche Verformungen oder ungleichmäßigen Materialabtrag hin. Sobald die Simulation erfolgreich ist, führen wir einen „Erststücktest“ durch: Wir schneiden ein Musterrohr zu, messen seine Größe, überprüfen den Abschrägungswinkel und testen, wie es zu Ihren Teilen passt. Erst wenn die Probe alle diese Prüfungen besteht, beginnen wir mit der Serienproduktion. Dieser strenge Schritt stellt sicher, dass jede Tube in Ihrer Bestellung Ihrem Design entspricht.
Die Qualitätskontrollen für unser Difon-Rohrlaserschneiden gehen über das bloße Messen der Größe hinaus – wir beheben Probleme, die nur bei Rohren auftreten. Es kann Schmutz einfangen und Flüssigkeitssysteme verstopfen. Wir fangen das auf, indem wir ein Industrieendoskop in das Rohr schieben, um die Innenwände zu überprüfen. Außerdem führen wir bei abgeschrägten Rohren einen „Schweißtest“ durch: Wir schweißen ein Proberohr an einen passenden Flansch und prüfen die Festigkeit der Schweißnaht mit einer Zugmaschine. Dadurch wird sichergestellt, dass der Fasenwinkel und die Schnittqualität die Herstellung starker, leckagefreier Verbindungen ermöglichen. Für große Chargen verwenden wir SPC. Wir nehmen in regelmäßigen Abständen 5 % der Charge, messen wichtige Dinge wie Durchmesser, Fasenwinkel und Glätte der Schnittkante und zeichnen die Daten in Diagrammen auf, um die Konsistenz zu gewährleisten. Wenn wir eine Veränderung bemerken – etwa, dass der Fasenwinkel etwas abweicht – passen wir die Maschine sofort an. Es werden Ihnen keine defekten Röhren zugesandt.
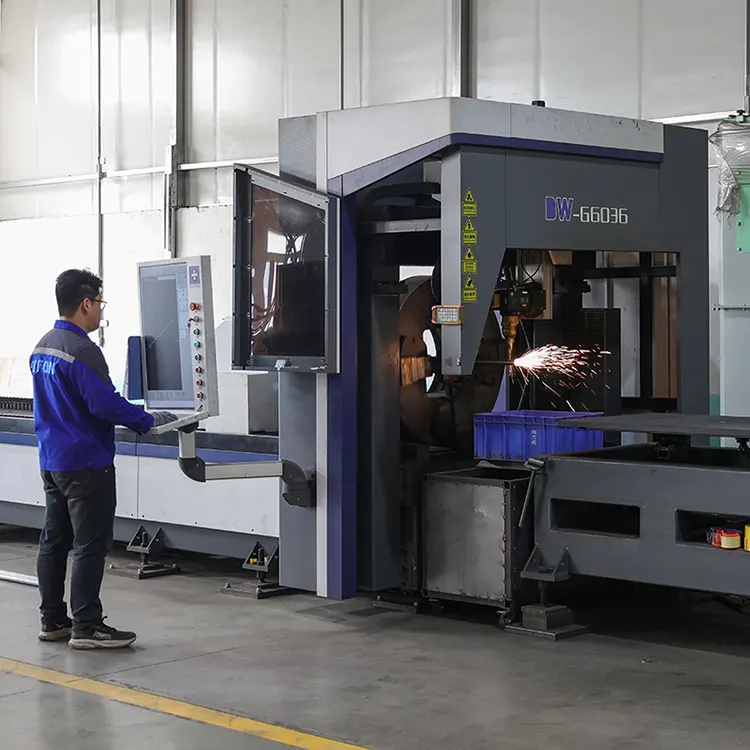
Der Unterschied liegt in einer Partnerschaft, die über die Lieferung hinausgeht. Wir bieten integrierte Unterstützung, um sicherzustellen, dass die geschnittenen Rohre in Ihrer Produktionsumgebung einwandfrei funktionieren. Wenn Ihre Rohre beispielsweise nach dem Schneiden entgratet oder beschichtet werden müssen, können wir mit vertrauenswürdigen Partnern zusammenarbeiten, um Ihnen Zeit zu sparen. Zur lückenlosen Rückverfolgbarkeit und Qualitätssicherung liegt jeder Bestellung eine ausführliche Dokumentation bei: ein „Schneidbericht“ mit Materialchargennummern, Maschineneinstellungen, Prüfergebnissen und einem Rückverfolgbarkeitscode. Die Produktionsgeschichte der Röhre können Sie jederzeit in unserer Datenbank nachschlagen. Für Kunden, die regelmäßig bestellen, speichern wir Ihre Designdateien und Einstellungen in einer speziellen Datenbank. Dadurch können wir innerhalb von 48 Stunden nach Ihrer Bestellung mit der Produktion beginnen – was die Vorlaufzeit erheblich verkürzt. Sie haben nach der Lieferung weiterhin Zugriff auf unser technisches Team, um Ratschläge zu Schweißparametern, Korrosionsschutz und mehr zu erhalten.
Wir bei Difon Machinery Co., Ltd. sind der Meinung, dass das Laserschneiden von kundenspezifischen Difon-Rohren mehr sein sollte als nur das Schneiden von Rohren. Es sollte eine Lösung sein, die Ihre Produktion erleichtert, Kosten senkt und die Qualität Ihres Endprodukts verbessert. Mit unserem 6000-W-Fünf-Achsen-Rohrschneider, hochpräzisen Spannfuttern, Material-Know-how und strengen Qualitätsprüfungen können wir selbst die schwierigsten Rohrschneideanforderungen erfüllen, von 20-mm-Aluminium-Möbelrohren bis hin zu 360-mm-Hydraulikrohren aus Kohlenstoffstahl. Egal, ob Sie eine neue Produktlinie entwerfen oder die Produktion hochfahren, wir sind bereit, Ihr vertrauenswürdiger Partner für das Laserschneiden von Rohren zu sein. Kontaktieren Sie noch heute unser Team, um über Ihren Bedarf an Rohrteilen zu sprechen, einen Musterschnitt Ihres Designs anzufordern oder einen Besuch in unserer Einrichtung zu vereinbaren. Sie können unseren 6000-W-Fünf-Achsen-Rohrschneider in Aktion sehen und erfahren, wie wir unsere Arbeit an Ihre Branche anpassen können.
Hot-Tags: Laserschneiden von Rohren
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
Verwandte Produkte