- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Warum eine gratfreie Bearbeitung in hydraulischen Systemen von entscheidender Bedeutung ist
Hydrauliksysteme fallen geräuschlos aus. Ein Grat löst sich im Inneren eines Ventilblocks, dringt in den Flüssigkeitskreislauf ein und verursacht Schäden – an Dichtungen, Öffnungen und Spulen – lange bevor etwas auf dem Messgerät zu sehen ist. Wenn ein Symptom auftritt, ist die Ursache längst verschwunden.
Wir bearbeiten hydraulische Komponenten für Luft- und Raumfahrt-, Automobil-, Öl- und Gas- sowie Industrieanwendungen. Wir mussten die Gratkontrolle richtig hinbekommen.
Woher Grate kommen
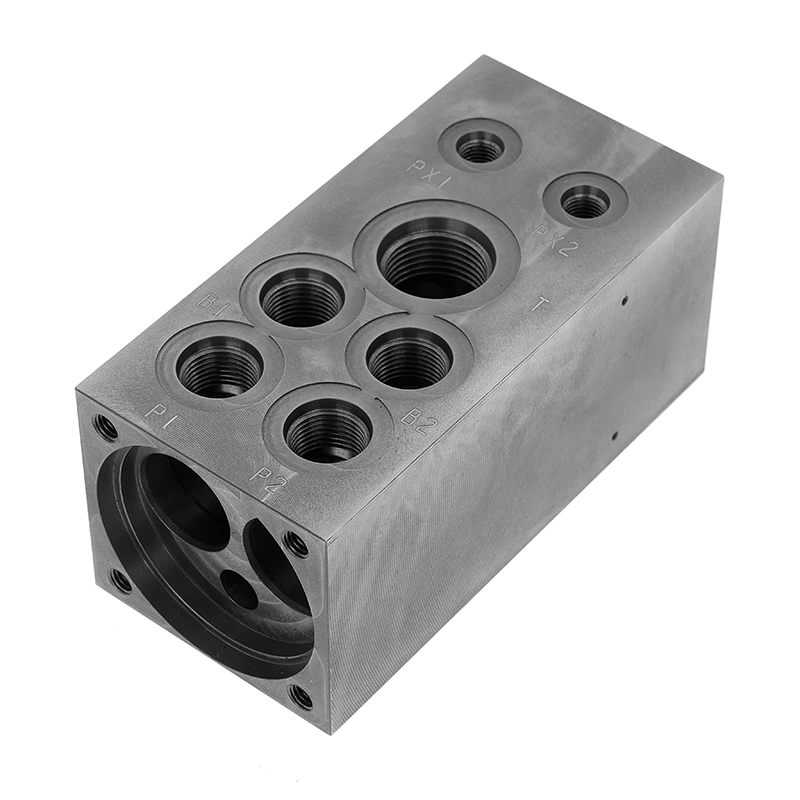
Jeder quergebohrte Durchgang in einem Hydraulikventilblock erzeugt einen Schnittpunkt, an dem ein Schneidwerkzeug durch ein bereits bearbeitetes Loch austritt. An diesem Austrittspunkt bilden sich Grate. Ein typischer Ventilblock verfügt über Dutzende davon – Anschlusseingänge, interne Kanäle, Dichtungsnutkanten, Gewindeverbindungen. Dieselben Merkmale, die dafür sorgen, dass das Teil funktioniert, erschweren auch das Entgraten.
Manuelles Bürsten erreicht sie nicht. Beim Gleitschleifen ist das auch nicht der Fall. Die meisten dieser Gratstellen befinden sich tief im Inneren des Teils, außer Sichtweite und außerhalb der Reichweite von außen.
Was Grate tatsächlich in einem Hydraulikkreislauf bewirken
Unter Druck lösen sich locker sitzende Grate und bewegen sich mit der Flüssigkeit. Sie erhöhen die Partikelanzahl über die ISO 4406-Grenzwerte, beschädigen Dichtungslippen beim Zusammenbau und blockieren teilweise Steueröffnungen – wodurch sich der effektive Durchflussquerschnitt auf eine Art und Weise ändert, die das Ventilverhalten verändert. Letzteres ist besonders schwer zu erkennen, da es sich um ein Tuning-Problem und nicht um ein Verschmutzungsproblem handelt.
Bei Bremssystemen, Flugsteuerungsaktuatoren und Hochdruckventilen im Energiesektor gehen die Folgen eines Fehlers über die Reparaturrechnung hinaus.
Wie wir es verhindern
Wir betrachten das Entgraten nicht als Reinigungsschritt. Das Ziel besteht darin, Grate zu vermeiden, die von vornherein gereinigt werden müssen – und sie dort, wo sie sich bilden, zu beheben, bevor das Teil die Anlage verlässt.
Mit unseren fünfachsigen CNC-Zentren können wir den Annäherungswinkel an quergebohrten Schnittpunkten steuern, was sich direkt auf die Gratgröße und die Haftung am Austrittspunkt auswirkt. Fürhydraulische VentilblöckeUndhydraulische VerteilerkörperDie Reihenfolge der Werkzeugwege übernimmt die interne Schnittpunktbereinigung innerhalb desselben Programms – keine sekundäre Operation, kein Zugriffsproblem.
Die Oberflächenbeschaffenheit der inneren Kanäle beträgt Ra ≤ 0,8 μm. Bevor etwas versendet wird, durchläuft es eine CMM-Inspektion und einen Helium-Lecktest bei 1,5-fachem Arbeitsdruck.
Fragen, die es wert sind, vor der Quellenangabe gestellt zu werden
Wenn die Gratkontrolle für Ihre Anwendung wichtig ist, fragen Sie Ihren Lieferanten, wie interne Schnittpunkte entgratet werden – und wie dies überprüft wird. „Wir prüfen auf Grate“ ist eine andere Antwort als „Wir kontrollieren den Prozess, damit sich keine Grate bilden.“ Die Unterscheidung ist auf diesem Gebiet wichtig.
Stöbern Sie in unseremhydraulische Komponentenoder wenden Sie sich an unser Engineering-Team, um mit uns über Ihr Anliegen zu sprechenAnfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie